
Pourquoi les marques mondiales de mode et de vêtements pour bébés s'approvisionnent-elles en popeline et gaze de coton 100 % auprès du groupement textile de Shaoxing ?
En bref — Points clés à retenir
- Le titrage du fil de coton (Ne) détermine directement le toucher et le prix du tissu.— 40S-60S est une popeline standard pour les chemises, 80S-100S est une popeline de qualité supérieure ; Double gaze Utilise généralement le 40S pour un équilibre idéal entre douceur et durabilité.
- Le pôle textile de Shaoxing offre un avantage concurrentiel unique — proximité avec le plus grand écosystème de teinture et de finition textile de Chine réduit les délais de livraison de 2 à 3 semaines par rapport à l'approvisionnement auprès d'usines géographiquement isolées.
- La certification OEKO-TEX Standard 100 est le minimum requis pour les vêtements pour bébés. La certification de classe I (produits pour bébés et jeunes enfants jusqu'à 3 ans) impose les limites les plus strictes en matière de formaldéhyde, de métaux lourds et de pesticides.
- L'impression numérique sur coton a révolutionné les quantités minimales de commande. Des quantités minimales de commande (MOQ) aussi faibles que 500 mètres par modèle sont désormais envisageables., contre 3 000 à 5 000 mètres pour l'impression sérigraphique rotative traditionnelle.

Pourquoi le pôle textile de Shaoxing domine-t-il le marché du coton pour les marques mondiales ?
Le pôle textile de Shaoxing-Keqiao, dans la province du Zhejiang, est le plus grand centre de production et de distribution de textiles au monde ; la Cité du textile de Chine à Keqiao abrite à elle seule plus de 30 000 entreprises de commerce de textiles et traite des transactions de tissus d’une valeur de plus de 30 milliards de dollars par an. Pour les marques mondiales de mode et de vêtements pour bébés, l'approvisionnement en popeline 100% coton et Gaze de coton Shaoxing offre un avantage en matière de chaîne d'approvisionnement qu'aucune autre région ne peut reproduire : l'ensemble de la filière – du filage au tissage, en passant par la teinture, l'impression, la finition et le contrôle qualité – se trouve dans un rayon de 50 kilomètres.
Cette concentration géographique offre trois avantages concrets. Premièrement, réduction des délais : les délais de production standard de 25 à 35 jours pour les tissus de coton développés sur mesure par les usines de Shaoxing sont nettement plus avantageux que les 45 à 60 jours des usines situées dans d’autres régions textiles asiatiques. Deuxièmement, accélération du développement des tissus : un ajustement de tissage ou d’impression nécessitant 2 à 3 séries d’échantillons peut être réalisé en 10 à 14 jours grâce à la proximité physique du tisseur, du teinturier et de l’imprimeur. Troisièmement, flexibilité des commandes minimales : la forte densité de production permet aux usines de produire des lots plus petits et économiques — de 1 000 à 3 000 mètres par couleur pour le popeline teint en noir, et même 500 mètres pour les motifs imprimés numériquement.
Popeline de coton contre gaze de coton : deux tissus, deux protocoles de vérification différents
La popeline de coton et la gaze de coton s'adressent à des segments de marché fondamentalement différents, et les priorités en matière de vérification de la qualité diffèrent en conséquence. Comprendre ces différences permet d'éviter l'erreur d'approvisionnement la plus fréquente : appliquer les critères de qualité de la popeline à la gaze (ou inversement) et rejeter un tissu parfaitement conforme sur la base d'une spécification erronée.
popeline de coton La popeline est un tissu à armure toile, à la surface fine et lisse, caractérisé par un nombre de fils de chaîne supérieur à celui de la trame. Ce phénomène crée une légère côte transversale qui lui confère son toucher net et précis. Caractéristiques principales : titrage du fil généralement de 40S à 60S (Ne 40 à 60), grammage de 110 à 150 g/m² pour une popeline destinée à la confection de chemises, la norme du secteur pour les chemises de qualité étant un nombre de fils de 133 x 72 (chaîne x trame par pouce). Priorités de vérification du popeline : stabilité dimensionnelle (retrait ≤ 2 % après 3 lavages domestiques selon AATCC 135), solidité des couleurs à la lumière (grade 4 minimum selon ISO 105-B02) et résistance au glissement des coutures (≤ 6 mm à 80 N selon ISO 13936-2).
gaze de coton La double gaze (en particulier) est composée de deux couches de tissu fin à armure toile, assemblées à intervalles réguliers, ce qui lui confère une texture douce, aérée et légèrement froissée. Caractéristiques principales : chaque couche est généralement en fil 40S-60S, pour un grammage total de 110 à 160 g/m² pour une double gaze destinée à l’habillement. Priorités de vérification de la gaze : adhérence des couches (les points de fixation ne doivent pas se séparer après 10 lavages à domicile), résistance au boulochage (grade 3-4 minimum selon la norme ISO 12945-2 après 2 000 frottements) et la texture froissée caractéristique doit être uniforme sur l’ensemble du rouleau de tissu — un froissement irrégulier est le reproche de qualité le plus fréquent formulé par les marques de vêtements pour bébés.
Conformité des vêtements pour bébés : OEKO-TEX, GOTS et le déficit de documentation en matière de certification
Les vêtements pour bébés représentent le segment le plus crucial du secteur de l'habillement : le consommateur est un parent dont la décision d'achat est entièrement influencée par l'anxiété liée à la sécurité, et le cadre réglementaire reflète cette réalité. Norme OEKO-TEX 100 La certification de classe I est la norme mondiale pour les produits textiles pour bébés, testant plus de 100 substances nocives, dont le formaldéhyde (limite de 16 mg/kg pour la classe I, contre 75 mg/kg pour les vêtements pour adultes de classe II), les métaux lourds, les pesticides, les phénols chlorés et les phtalates. La certification de classe I n'est pas facultative pour les vêtements pour bébés — c'est une condition d'accès au marché pour les circuits de distribution de l'UE, des États-Unis et du Japon.
La norme mondiale pour les textiles biologiques (GOTSLa réglementation ajoute une exigence relative aux fibres biologiques aux critères de sécurité chimique : un minimum de 70 % de fibres naturelles biologiques certifiées pour l’étiquetage « fabriqué avec des ingrédients biologiques », et 95 % pour l’étiquetage « biologique ». Pour les marques de vêtements pour bébés commercialisant des produits en coton biologique, la certification GOTS de l’ensemble de la chaîne d’approvisionnement – de la plantation de coton au tissu fini – est l’exigence qui crée une véritable pénurie d’approvisionnement. Chez XNZTEX, nos produits en popeline de coton et en double gaze certifiés GOTS sont accompagnés de certificats de portée et de certificats de transaction pour chaque lot de production, permettant aux marques de conserver une documentation complète de la chaîne de traçabilité.
Contrôle des pertes : le processus de préproduction qui prévient les litiges après livraison
Le coton rétrécit, c'est une propriété physique de la fibre. La question n'est pas de savoir s'il rétrécit, mais si ce rétrécissement est prévisible et maîtrisé. Un popeline de coton brut peut rétrécir de 5 à 8 % dans le sens de la chaîne et de 3 à 5 % dans le sens de la trame lors du premier lavage domestique. Un apprêt approprié, notamment le sanforisage (rétrécissement par compression contrôlé), réduit ce rétrécissement à 2 % maximum, ce qui correspond à la norme industrielle pour les tissus de coton prérétrécis. Je spécifie toujours une finition sanforisée pour toutes les commandes de popeline et j'exige que l'usine fournisse un rapport de test de retrait selon la norme AATCC 135 (3 lavages domestiques à 40 °C, séchage en machine) montrant ≤ 2 % dans les deux sens avant d'accepter l'expédition.
Pour la double gaze, le retrait est plus complexe car les deux couches de tissu peuvent se rétracter à des vitesses légèrement différentes, ce qui provoque des fronces. Le processus de finition de la double gaze doit inclure une étape de relaxation — généralement un sur-enroulement sur un rameur à faible tension — permettant aux deux couches d'atteindre leurs dimensions finales avant la mise en place définitive. Si l'usine omet cette étape de relaxation, le tissu rétrécira de manière inégale lors du premier lavage chez le client, et le vêtement se déformera — un défaut de qualité impossible à corriger après la confection du vêtement.
Pour les marques important des tissus destinés à la confection, il est impératif de tenir compte du rétrécissement lors de la conception des patrons. Je recommande que les spécifications des tissus précisent : « Retrait résiduel maximal de 2 % après sanforisation, avec une marge de rétrécissement de 3 % à appliquer aux patrons ». Cette marge permet de compenser les variations entre les tests de rétrécissement en laboratoire et les conditions réelles de lavage par les consommateurs, qui peuvent différer en termes de température de l’eau, de composition de la lessive et de méthode de séchage.
Révolution de l'impression numérique : quantités minimales de commande réduites et itération de conception plus rapide
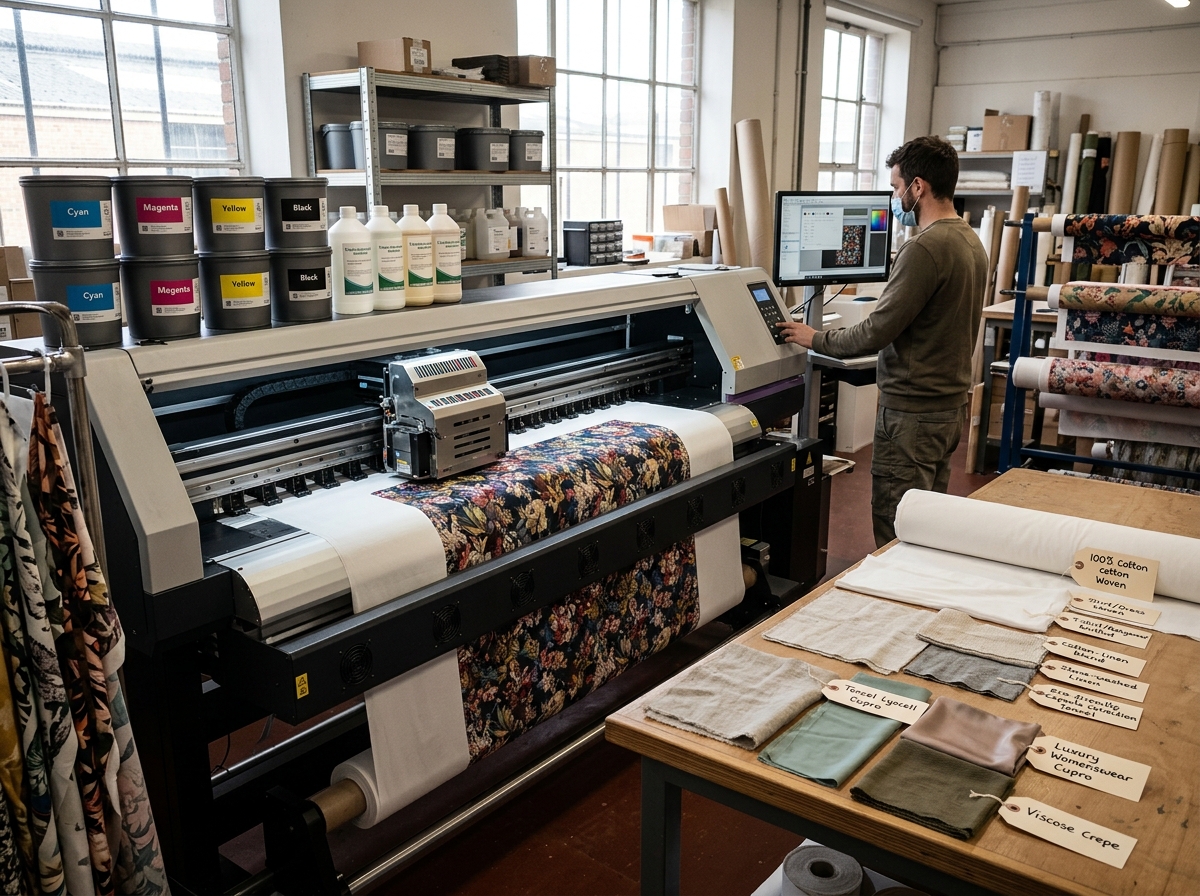
L'adoption de l'impression textile numérique a transformé l'approvisionnement en coton pour les marques de mode et de vêtements pour bébés. L'impression sérigraphique rotative traditionnelle nécessite la gravure d'un écran cylindrique pour chaque couleur du motif — un procédé dont le coût varie entre 200 et 500 $ par écran, avec des tirages minimums de 3 000 à 5 000 mètres pour amortir les frais de mise en place. L'impression numérique élimine complètement l'écran et imprime directement à partir d'un fichier numérique grâce à la technologie jet d'encre. L'économie s'inverse : l'impression numérique a un coût d'encre par mètre plus élevé (0,50 à 1,50 $ par mètre) mais aucun coût de préparation de l'écran, ce qui rend les tirages de 500 à 1 000 mètres économiquement viables pour la première fois.
Pour les marques de mode, cela permet le développement de collections saisonnières avec 8 à 12 imprimés par saison, chacun d'une longueur de 500 mètres – une telle variété de motifs était financièrement impossible avec la sérigraphie rotative. Pour les marques de vêtements pour bébés, l'impression numérique permet des modèles de production à la demande : stocker le tissu de base à l'état écru (non teint, non fini), imprimer à la commande et expédier sous 10 à 14 jours après réception du bon de commande. Ce modèle de gestion des stocks élimine le risque de s'engager sur 5 000 mètres d'un imprimé spécifique qui s'avérera être le moins vendu de la saison.
Échantillonnage des tissus et processus d'approbation par trempage en laboratoire
C’est lors de l’étape d’approbation des échantillons de teinture et des épreuves que la plupart des délais de développement textile dérapent, non pas à cause de la lenteur de l’usine, mais parce que la communication entre le designer de la marque et le technicien de l’usine est par nature itérative. Un échantillon de teinture est un petit morceau de tissu teint pour correspondre à la couleur cible de la marque ; une épreuve est une petite section de tissu imprimée avec le motif cible de la marque. Dans les deux cas, le designer doit évaluer l’échantillon par rapport à la norme de référence sous un éclairage standardisé (simulation de lumière du jour D65), approuver ou demander des ajustements, et transmettre ses commentaires à l’usine. J'ai vu ce cycle se répéter cinq ou six fois pour une seule couleur lorsque la référence initiale du concepteur est un échantillon Pantone sur papier plutôt qu'une référence sur tissu — le papier et le coton absorbent la teinture différemment, et la « même » spécification de couleur peut paraître très différente sur les deux supports.
Le moyen le plus efficace de raccourcir le cycle d'essais de teinture en laboratoire est de fournir une référence physique du tissu (un échantillon « étalon maître ») plutôt qu'un numéro Pantone ou une couleur affichée à l'écran. Cet étalon maître doit présenter la même composition de fibres et une construction similaire à celle du tissu cible : par exemple, un échantillon de popeline de coton pour une commande de popeline de coton, et non un échantillon de polyester. Deux à trois séries d'ajustements en laboratoire sont généralement nécessaires ; au-delà de quatre séries, il existe un décalage important entre les attentes de la marque en matière de couleur et les teintures disponibles chez le fabricant. Dans ce cas, il convient de renégocier le cahier des charges plutôt que de procéder à de nouveaux ajustements. Cette approche rigoureuse de l'approbation des couleurs permet de gagner en moyenne 10 à 14 jours par cycle de développement de tissu et de réduire considérablement les tensions qui peuvent nuire aux relations à long terme entre acheteurs et fournisseurs.
XNZTEX : Un spécialiste au sein de l'écosystème de Shaoxing
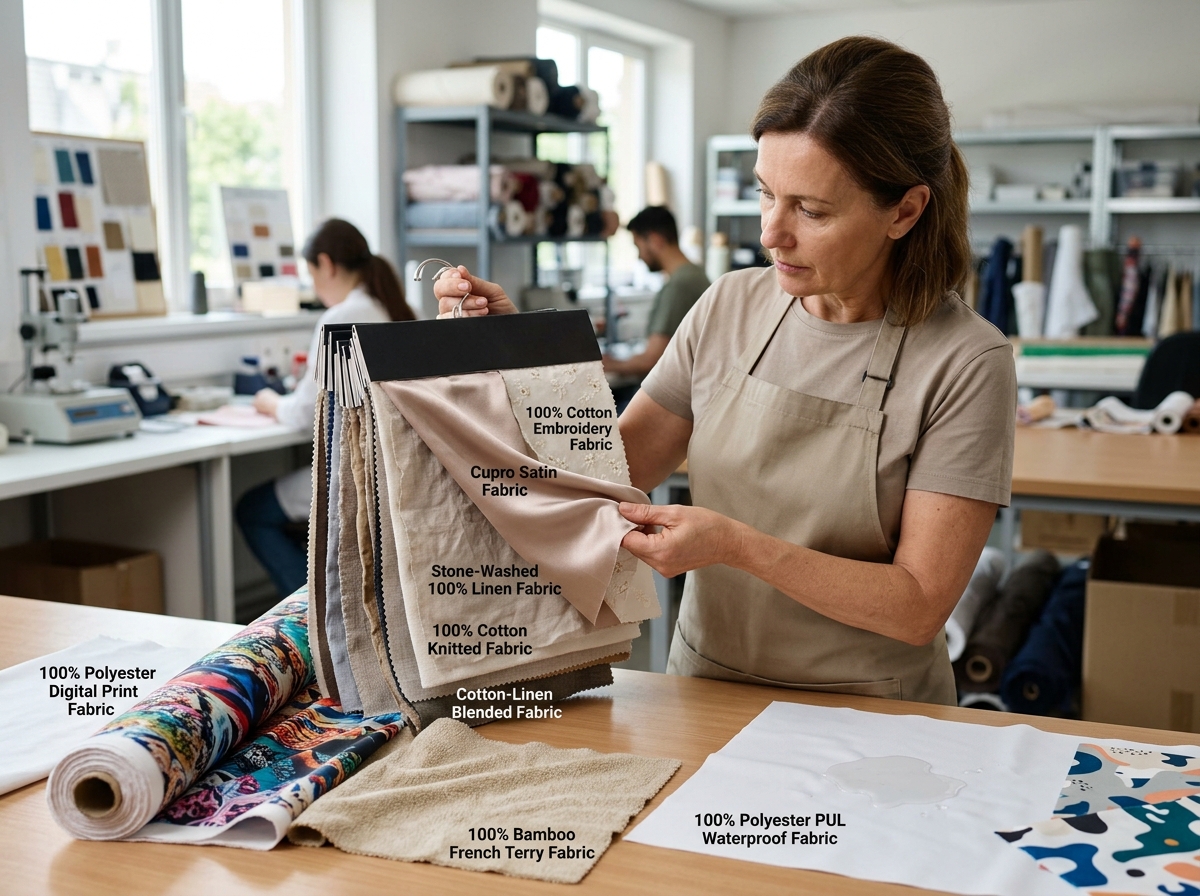
Shaoxing Xiaonizi Textile Co., Ltd. (XNZTEX), située au cœur du pôle textile de Shaoxing, est spécialisée dans les tissus tissés en fibres naturelles : popeline 100 % coton, double gaze de coton, toile de coton, lin, Tencel, cupro, rayonne, viscose, modal, bambou et tissus à broder. Notre gamme de produits s’étend de la batiste de coton 60S légère (70-80 g/m²) pour les blouses de luxe à la toile de coton 21S épaisse (250-280 g/m²) pour les vêtements d’extérieur structurés, et comprend des techniques de fabrication spéciales comme le tricot pointelle côtelé et le jacquard. Pour les marques de vêtements pour bébés, notre double gaze 100 % coton biologique imprimée numériquement – disponible en coton biologique certifié GOTS et en coton conventionnel certifié OEKO-TEX Classe I – est devenue une gamme de produits phare pour les marques de vêtements pour bébés européennes, nord-américaines et japonaises.
Foire aux questions
Quel est le MOQ typique pour un tissu popeline de coton sur mesure provenant de Shaoxing ?
Pour le popeline de coton teint en une seule pièce dans les coloris standards (blanc, noir, bleu marine, beige), la quantité minimale de commande (QMC) est généralement de 1 000 à 2 000 mètres par couleur pour une largeur finie de 145 à 147 cm (57/58 pouces). Pour les couleurs personnalisées (teinture Pantone), la QMC passe à 2 000-3 000 mètres en raison du volume minimal de bain de teinture requis pour les procédés de teinture par trempage ou par vaporisation. Pour les motifs imprimés numériquement, la QMC est de 500 à 800 mètres par motif. Pour les motifs imprimés en sérigraphie rotative jusqu'à 8 couleurs, la QMC est de 3 000 à 5 000 mètres. Le délai de livraison est généralement de 25 à 35 jours à compter de la confirmation de commande, auxquels s'ajoutent 5 à 10 jours pour l'approbation de l'échantillon de laboratoire (couleurs personnalisées) ou de l'épreuve (impressions personnalisées). C’est lors de l’étape d’approbation des échantillons de laboratoire et des épreuves que la plupart des retards surviennent — je recommande de prévoir 10 jours ouvrables supplémentaires dans le calendrier du projet pour ce cycle d’approbation, en particulier pour les premières commandes où l’acheteur et l’usine ajustent leurs attentes en matière de couleur.
Comment puis-je vérifier que le tissu en coton est bien 100 % coton et non un mélange coton-polyester ?
L'analyse quantitative des fibres selon la norme AATCC 20A est la méthode de laboratoire standard : un échantillon de tissu est dissous dans de l'acide sulfurique à 75 % à 20 °C, ce qui dissout le coton et laisse intactes les fibres de polyester. La différence de poids détermine le taux de mélange avec une précision de ±1 %. Pour un contrôle rapide sur le terrain, le test de combustion fournit une vérification approximative : le coton brûle avec une flamme stable, dégage une odeur de papier brûlé et laisse une fine cendre grise ; le polyester fond et se rétracte au contact de la flamme, dégage une odeur de plastique brûlé et laisse une perle noire dure. Je recommande d'inclure dans le contrat d'achat une clause précisant que la teneur en fibres sera vérifiée par un laboratoire tiers accrédité ISO 17025 (SGS, Intertek, Bureau Veritas) avec des résultats à ±2 % de la teneur indiquée sur l'étiquette.
Quelle est la différence entre le fil de coton à anneaux et le fil de coton à extrémités ouvertes, et pourquoi est-ce important ?
Le coton filé à anneaux est produit en tordant et en affinant les fibres de coton à l'aide d'une broche rotative. Ce procédé, plus lent et plus coûteux, permet d'obtenir un fil plus lisse, plus résistant et plus doux, avec moins d'extrémités de fibres saillantes. Le coton filé à bout ouvert (ou filé rotor) est produit en introduisant les fibres dans un rotor à grande vitesse qui les assemble par force centrifuge. Plus rapide et moins cher, ce procédé donne cependant un fil plus rêche, plus fragile et plus duveteux en surface. Pour les chemises en popeline et les vêtements pour bébés, où le contact du tissu avec la peau est primordial, Le fil à anneaux est fortement préféré — le surcoût est d'environ 10 à 15 % par rapport au fil à bout ouvert, mais la différence au toucher est immédiatement perceptible par les consommateurs. Pour les toiles et les tissus utilitaires où la texture de surface est moins importante, le fil à bout ouvert offre une qualité acceptable à moindre coût.
Comment la largeur du tissu influence-t-elle le coût des commandes ?
Les tissus popeline et gaze de coton sont généralement disponibles en deux largeurs finies : 112-114 cm (44/45 pouces) pour les marchés japonais et de la haute couture, et 145-147 cm (57/58 pouces) pour les marchés européen et américain. La largeur supérieure réduit les chutes de coupe pour la plupart des patrons de vêtements destinés au marché occidental : un patron standard de chemise pour homme permet de confectionner environ 8 % de chemises en plus avec 100 mètres de tissu de 145-147 cm qu’avec un tissu de 112-114 cm (44/45 pouces). Pour les vêtements pour bébés, où les pièces de patron sont petites, la différence de largeur est moins significative sur le plan économique. Il est impératif de toujours vérifier la largeur finie spécifiée dans le bon de commande. J’ai déjà vu des importateurs recevoir du tissu de 112-114 cm (44 pouces) alors qu’ils attendaient du tissu de 147 cm (58 pouces), car aucune des deux parties n’avait explicitement confirmé la largeur et l’usine avait utilisé par défaut la largeur la plus étroite, courante sur son marché national.
Quels documents dois-je attendre avec chaque envoi de tissu ?
Chaque envoi doit comprendre : une liste de colisage détaillée avec les numéros de rouleaux, le métrage par rouleau et le poids brut/net ; un certificat d’analyse spécifique au lot, précisant le grammage du tissu (g/m²), le titre du fil, le nombre de fils au pouce carré, les résultats du test de rétrécissement, la solidité des couleurs au lavage, au frottement et à la lumière, ainsi que la résistance à la traction ; le certificat OEKO-TEX ou GOTS (le cas échéant) avec son numéro et sa période de validité ; et un rapport d’écart de métrage indiquant le métrage réellement expédié par rapport au métrage commandé, accompagné d’un avoir pour tout manque. Pour les tissus imprimés, une comparaison côte à côte de l’échantillon validé avec un échantillon de production de chaque tirage doit être fournie. Je recommande de conserver un échantillon de chaque rouleau de production pour vos archives : cet échantillon de 50 cm a permis de résoudre plus de litiges après livraison que tout autre document.